logo
Supal (Changzhou) Precision Tools Co.,Ltd
Über uns
Ihr professioneller und verlässlicher Partner.
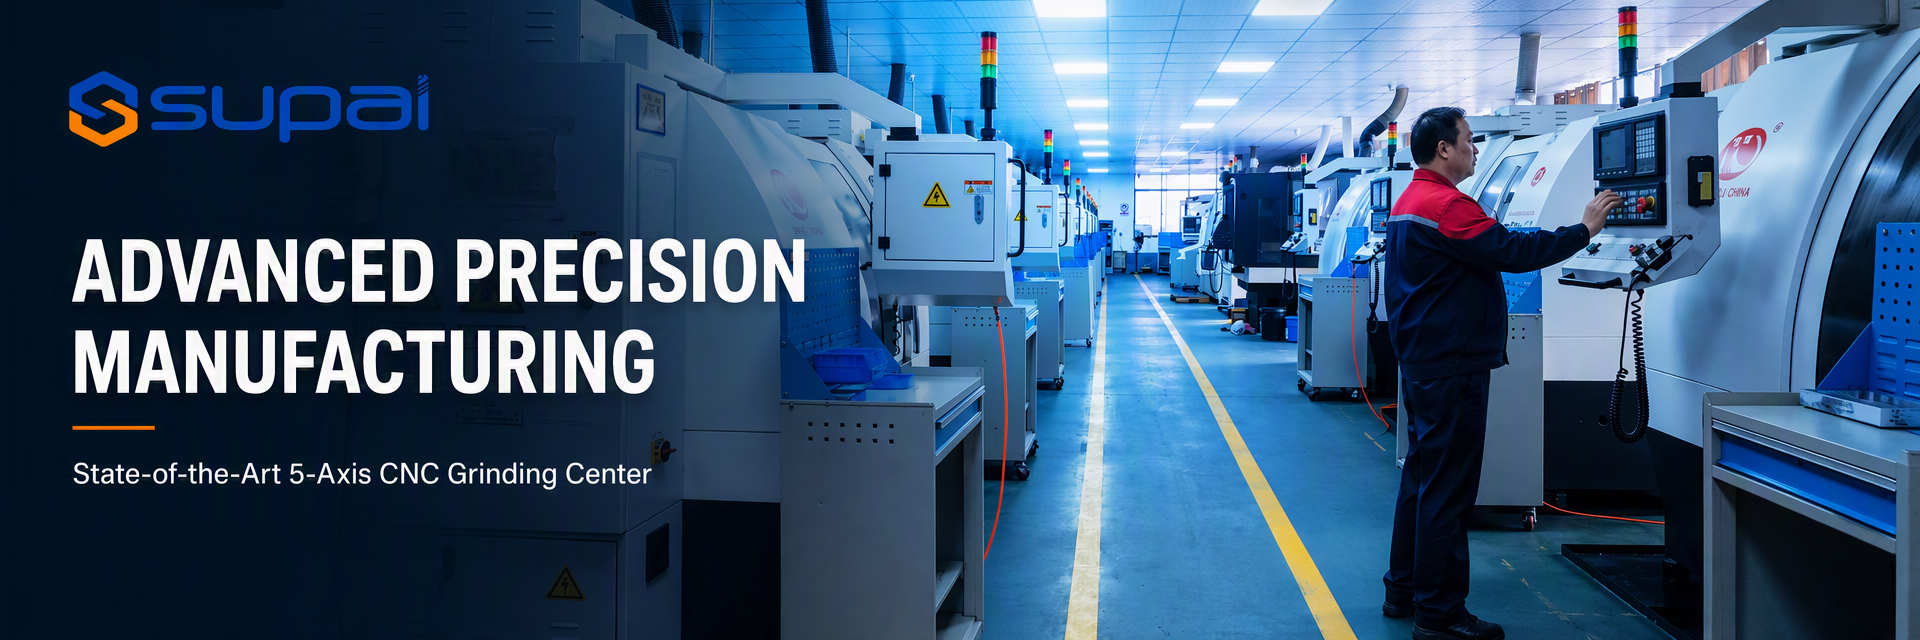
Supal (Changzhou) Precision Tools Co., Ltd.ist seit vielen Jahren in der Entwicklung, Produktion und Vermarktung von Vollhartmetallwerkzeugen tätig, mit einer Gesamtinvestition von über 10 Millionen und besteht aus einer Gruppe erfahrener Mitarbeiter.Als professioneller Werkzeughersteller ist das Unternehmen eines der Direktorenmitglieder der Changzhou Xiaxiashu Tools Association geworden. Das Unternehmen hat Maschinen von Walter und Schütte aus Deutschland, ANCA aus Australien und Fünf-Achsen...
Lernen Sie mehr

0

Gründungsjahr:

0

Million+
Mitarbeiter

0

Million+
Jahresumsatz:
CHINA Supal (Changzhou) Precision Tools Co.,Ltd Hohe Qualität
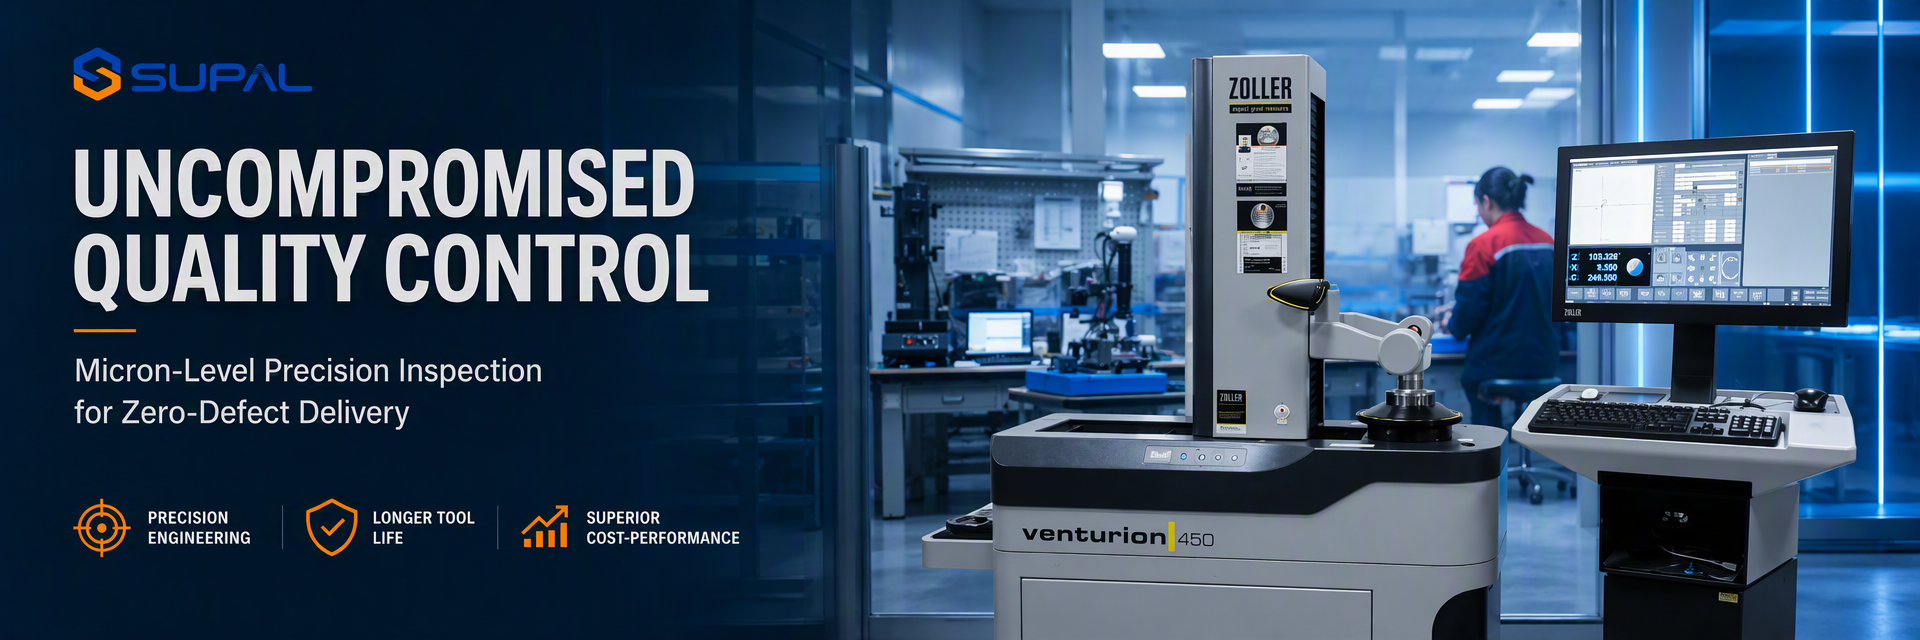
Vertrauenssiegel, Bonitätsprüfung, RoSH und Beurteilung der Lieferfähigkeit. Das Unternehmen verfügt über ein strenges Qualitätskontrollsystem und ein professionelles Testlabor.
CHINA Supal (Changzhou) Precision Tools Co.,Ltd Entwicklung
Internes professionelles Designteam und Werkstatt für fortgeschrittene Maschinen. Wir können zusammenarbeiten, um die Produkte zu entwickeln, die Sie brauchen.
CHINA Supal (Changzhou) Precision Tools Co.,Ltd Herstellung
Fortgeschrittene automatische Maschinen, streng verfahrenskontrollierendes System. Wir können alle elektrischen Endgeräte herstellen, die Sie brauchen.
CHINA Supal (Changzhou) Precision Tools Co.,Ltd 100% Dienstleistung
Großhandels- und kundenspezifische kleine Verpackungen, FOB, CIF, DDU und DDP. Lassen Sie uns Ihnen helfen, die beste Lösung für all Ihre Sorgen zu finden.

Qualität Hartmetall-Fräswerkzeuge & Schaftfräser Hersteller

Finden Sie Produkte, die verbessern, Ihre Bedingungen zu erfüllen.
Fälle und Neuigkeiten
Die neuesten Hot Spots.
Ungleichmäßiger Nutenverschleiß bei Hartmetall-Schaftfräsern: Ursachen und Fehlerbehebung
Ungleichmäßige Fluttenverschleiß bei Hartmetall-Schaftfräsern: Ursachen und Fehlerbehebung Ein Hartmetall-Schaftfräser kann auf einer Flutte akzeptable Leistung zeigen und auf einer anderen abnormalen Verschleiß, Absplitterungen oder Aufbauschneiden aufweisen. Diese ungleichmäßige Bedingung wird oft der inkonsistenten Hartmetallqualität zugeschrieben, aber das Muster deutet häufig auf Taumelschlag, Werkzeughalterung, Werkstückspannung, Eingriff oder Vibration hin. Wenn eine Flutte mehr von der Schnittlast trägt, kann das Werkzeug frühzeitig ausfallen, auch wenn die programmierte Geschwindigkeit und der Vorschub angemessen erscheinen. Für CNC-Zerspanungsmechaniker, Prozessingenieure und Einkaufsingenieure ist ungleichmäßiger Fluttenverschleiß ein wertvoller diagnostischer Beweis. Die Position und Verteilung des Verschleißes kann helfen, ein Werkzeugproblem von einem Einrichtproblem zu unterscheiden. Eine praktische Untersuchung sollte daher das verwendete Werkzeug, den Halter, die Maschine, das Werkstück, den Werkzeugweg, die Spangröße und die Schnittdaten gemeinsam untersuchen, anstatt das Werkzeug zu ersetzen, ohne die Lastungleichheit zu identifizieren. Diese Anleitung erklärt die häufigsten Ursachen für ungleichmäßigen Fluttenverschleiß bei Hartmetall-Schaftfräsern, wie das Verschleißmuster zu interpretieren ist und wie eine kontrollierte Korrektursequenz etabliert wird. Wie ungleichmäßiger Fluttenverschleiß aussieht Ungleichmäßiger Verschleiß bedeutet, dass die Flutten die Schnittarbeit nicht auf eine einigermaßen konsistente Weise teilen. Der Unterschied kann sich zeigen als: Eine Flutte mit merklich stärkerem Flankenverschleiß Absplitterungen, die sich auf eine Schneide konzentrieren Aufbaumaterial, das nur an einer Flutte haftet Unterschiedliche Kantenrundung von Flutte zu Flutte Ein glänzendes Reibungsband auf einer Flutte und normale Schnittspuren auf einer anderen Rattermarken, die einem überlasteten Bereich des Werkzeugs entsprechen Ein plötzlicher Verlust der Oberflächengüte oder Dimensionsstabilität nach einem kurzen Schneidzyklus Das Werkzeug sollte unter gleichmäßigem Licht und, wo verfügbar, unter Vergrößerung inspiziert werden. Notieren Sie, welche Flutte den stärksten Verschleiß aufweist, wo entlang der axialen Schnittlänge der Schaden beginnt und ob sich das Muster auf mehreren Werkzeugen aus derselben Einrichtung wiederholt. Eine einzelne beschädigte Flutte beweist nicht, dass das Werkzeug falsch hergestellt wurde. Wenn dieselbe Fluttenposition wiederholt im selben Halter oder in derselben Maschine ausfällt, ist die Einrichtung eine wahrscheinlichere Quelle für ungleichmäßige Belastung. Die häufigste Ursache: Taumelschlag Warum Taumelschlag eine Flutte überlastet Radialer Taumelschlag verhindert, dass alle Flutten die gleiche Spandicke abtragen. Eine Flutte kann stärker eingreifen, während eine andere Flutte wenig Material abträgt oder reibt. Die überlastete Flutte erfährt höhere mechanische und thermische Belastungen, die zu beschleunigtem Verschleiß, Absplitterungen oder Aufbauschneiden führen können. Taumelschlag kann an der Spindel, dem Halter, der Spannzange, der Spannzangenmutter, dem Werkzeugschaft oder der Werkzeugauflagefläche auftreten. Er kann auch durch einen langen Überhang oder eine beschädigte Schnittstelle verstärkt werden. Ein kleiner Taumelschlagwert kann einen erheblichen Prozentsatz eines Werkzeugs mit kleinem Durchmesser darstellen, daher hängt die akzeptable Bedingung vom Werkzeugdurchmesser und der Anwendung ab und nicht von einer einzigen universellen Zahl. Eine praktische Taumelschlagprüfung Verwenden Sie die normale, zugelassene Messmethode und inspizieren Sie so nah wie möglich an der Schneide. Reinigen Sie vor dem Messen den Werkzeugschaft, die Spannzange, die Mutter, den Halterkegel und die Spindeloberfläche. Stellen Sie sicher, dass das Werkzeug richtig sitzt und dass die Halterkomponenten nicht abgenutzt oder beschädigt sind. Verwenden Sie keine Parameterreduzierung als Ersatz für die Korrektur eines inakzeptablen Taumelschlags. Eine Reduzierung des Vorschubs kann die durchschnittliche Last reduzieren, während dieselbe Flutte bei jeder Umdrehung überlastet bleibt. Probleme bei der Werkzeughalterung und Werkzeugauflage Verschmutzung und beschädigte Kontaktflächen Ein kleiner Span, Grat, Ölfilm oder Partikel zwischen Schaft und Spannzange kann das Werkzeug kippen. Das Ergebnis kann eine ungleichmäßige Fluttenbelastung sein, auch wenn der Halter fest zu sein scheint. Inspizieren Sie die Kontaktflächen bei jedem Werkzeugwechsel und befolgen Sie die Reinigungsverfahren. Zustand der Spannzange und des Halters Eine abgenutzte Spannzange kann ungleichmäßig greifen oder den Schaft nicht konzentrisch stützen. Eine beschädigte Spannzangenmutter, ein beschädigter Halterkegel oder eine beschädigte Spindeloberfläche können ähnliche Symptome hervorrufen. Wenn mehrere Werkzeuge das gleiche Ein-Flutten-Verschleißmuster aufweisen, testen Sie den Halter mit einem bekannten stabilen Werkzeug oder verlagern Sie den Vorgang auf einen verifizierten Halter, bevor Sie die Werkzeuggeometrie ändern. Übermäßiger Überhang Die Werkzeugablenkung nimmt mit dem Überhang zu. Ein langes Werkzeug kann sich von seinem programmierten Weg entfernen, insbesondere bei einem starken radialen Schnitt oder wenn das Werkstück nicht steif ist. Die Ablenkung ändert den tatsächlichen Eingriff und kann dazu führen, dass ein Bereich des Werkzeugs härter arbeitet als erwartet. Für tiefe Merkmale verwenden Sie das kürzestmögliche Werkzeug. Wenn ein verlängerter Überhang unvermeidlich ist, berücksichtigen Sie die Geometrie und das Steifigkeitsgleichgewicht, das von Langhals-Schaftfräsern geboten wird, und validieren Sie die gesamte Einrichtung, anstatt anzunehmen, dass ein längeres Werkzeug die gleichen Schnittdaten wie ein kurzes Werkzeug verwenden kann. Werkzeugweg- und Eingriffseffekte Ungleicher Eingriff an Ecken Ein Werkzeug kann an Ecken, Ein- und Ausfahrten oder bei Änderungen des radialen Eingriffs eine höhere Last erfahren. Wenn dieselbe Flutte aufgrund von Taumelschlag oder Werkzeugwegausrichtung wiederholt auf den höchsten Lastbereich trifft, kann das Verschleißmuster stark asymmetrisch werden. Überprüfen Sie den programmierten radialen und axialen Eingriff an der Stelle, an der der Schaden beginnt. Vergleichen Sie die CAM-Simulation mit dem tatsächlichen Werkstück, einschließlich Werkstückvariation, Gusskruste, Querbohrungen und unterbrochenen Bereichen. Vollbreiten-Schneiden und Nuten Vollbreiten-Eingriff erhöht die radiale Last und lässt weniger Platz für Späne zum Entweichen. Wenn Taumelschlag vorhanden ist, kann die überlastete Flutte auch auf verpackte Späne stoßen, was die Wahrscheinlichkeit von Absplitterungen und Hitze erhöht. Wenn die Funktion es zulässt, bewerten Sie eine Strategie mit geringerem radialen Eingriff oder separate Schrupp- und Schlichtdurchgänge. Ein- und Ausfahrtschocks Ein abrupter Tauchgang, ein ungestützter Ausfahrgang oder eine plötzliche Änderung des Eingriffs kann einen Schlag verursachen, der eine Ecke oder Flutte beschädigt. Wenn das Werkzeug unmittelbar nach dem Einfahren ausfällt, inspizieren Sie die Einfahrstrategie, die Werkstückunterstützung und die tatsächliche Einfahrbedingung, bevor Sie die Beschichtung ändern. Werkstückspannung und Maschinensteifigkeit Ungleichmäßiger Fluttenverschleiß kann außerhalb des Werkzeugs entstehen. Ein Werkstück, das sich bewegt, eine dünne Wand, die sich biegt, oder eine Vorrichtung mit unzureichender Unterstützung ändert die Schnittlast während des Durchgangs. Das Werkzeug kann dann zwischen Reiben und Stoßen wechseln und ein unregelmäßiges Verschleißmuster erzeugen. Überprüfen Sie den Vorrichtungskontakt, die Klemmkraft, die Unterstützung unter dünnen Abschnitten und die Steifigkeit der Maschinen-Werkzeug-Werkstück-Kette. Achten Sie auf eine Klangänderung, wenn sich der Fräser über verschiedene Bereiche des Teils bewegt. Wenn der Verschleiß dort konzentriert ist, wo das Teil am wenigsten unterstützt wird, kann die Werkstückspannung die primäre Korrektur sein. Rattergeräusche können auch ausgewählte Kanten überlasten. Eine variable Teilung oder eine andere vibrationskontrollierende Geometrie kann in einer geeigneten Anwendung hilfreich sein, ersetzt aber nicht die Korrektur von übermäßigem Überhang, Taumelschlag, schwacher Klemmung oder einem instabilen Werkzeugweg. Material-, Geometrie- und Beschichtungsüberlegungen Passen Sie das Werkzeug an das Werkstück an Die Werkzeuggeometrie sollte das Spänebildungs-, Härte-, Haftungsneigungs- und Unterbrechungsniveau des Materials widerspiegeln. Eine scharfe Kante kann sauberes Scheren in einem haftungsanfälligen Material unterstützen, während eine robustere Kantenbearbeitung besser geeignet sein kann, wo Stoß- oder Abriebverschleiß dominiert. Beim Vergleichen von Hartmetall-Fräswerkzeugen, überprüfen Sie Fluttenanzahl, Helix, Kernfestigkeit, Kantenbearbeitung, Substrat und Beschichtung als ein System. Eine alleinige Beschichtungsänderung wird wahrscheinlich keine Ein-Flutten-Überlastung aufgrund von Taumelschlag beheben. Beschichtung folgt dem Fehlermechanismus Die Beschichtungsauswahl sollte auf dem dominanten Fehlermodus basieren. Haftung, thermischer Verschleiß und Abrieb erfordern unterschiedliche Strategien. Wenn eine Flutte geschweißtes Material zeigt, während eine andere Reiben zeigt, untersuchen Sie zuerst ungleiche Belastung und Spänebildung. Wenn die Beschichtung gleichmäßig über die beanspruchten Kanten abplatzt, verdienen thermische oder Haftungsbedingungen möglicherweise mehr Aufmerksamkeit. Jede Beschichtungs- oder Geometrieempfehlung sollte als Ausgangsreferenz behandelt und auf der tatsächlichen Maschine, dem Halter, der Werkstückspannung, der Kühlmethode und der Materialgüte validiert werden. Wenn kundenspezifische Geometrie gerechtfertigt ist Ein Standardwerkzeug bietet möglicherweise nicht die erforderliche Kombination aus Reichweite, Fluttenraum, Eckfestigkeit und Eingriffsstabilität für eine komplexe Funktion. In dieser Situation können kundenspezifische Fräswerkzeuge um die tatsächliche Funktion und das Fehlermuster herum bewertet werden. Die kundenspezifische Option sollte immer noch durch kontrollierte Versuche validiert werden; Anpassung beseitigt nicht die Notwendigkeit, Einrichtungsinstabilität zu korrigieren. Eine kontrollierte Fehlerbehebungssequenz Wenn ungleichmäßiger Fluttenverschleiß festgestellt wird, verwenden Sie die folgende Reihenfolge, um zu vermeiden, dass mehrere Variablen gleichzeitig geändert werden: Bewahren Sie das ausgefallene Werkzeug auf und inspizieren Sie es. Fotografieren Sie jede Flutte und notieren Sie die Schnittzeit oder die Teileanzahl. Identifizieren Sie, ob es sich bei der Beschädigung um Verschleiß, Absplitterung, Aufbauschneiden, Reiben oder eine Kombination handelt. Reinigen und inspizieren Sie den Schaft, die Spannzange, den Halter, die Spindeloberfläche und die Werkzeugauflageflächen. Messen Sie den Taumelschlag mit der normalen Prozedur, so nah wie möglich an der Schneide. Überprüfen Sie den Werkzeugüberhang, den axialen Eingriff, den radialen Eingriff und die tatsächlichen Ein- und Ausfahrbedingungen. Bestätigen Sie die Werkstückspannung und Unterstützung, insbesondere in der Nähe von dünnen Wänden, Lücken oder unterbrochenen Bereichen. Inspizieren Sie die Spangröße und die Späneevakuierung. Achten Sie auf verpackte Späne oder Anzeichen von Wiederzerspanung. Überprüfen Sie die Materialgüte, die Werkzeuggeometrie, die Beschichtung, die Kühlmethode und die Schnittdaten. Ändern Sie eine Hauptvariable und führen Sie einen kontrollierten Vergleich durch. Notieren Sie das Ergebnis, bevor Sie eine weitere Änderung vornehmen. Schnittparameter sollten als Ausgangsreferenzen für das genaue Werkzeug und die Anwendung behandelt werden. Sie müssen auf der spezifischen Maschine, dem Halter, der Werkstückspannung und der Materialgüte validiert werden, bevor sie als Standardprozess übernommen werden. Fehlerbehebung nach Verschleißmuster Eine Flutte hat starken Flankenverschleiß Überprüfen Sie zuerst Taumelschlag, Werkzeugauflage, Spannzangenzustand und Werkzeugweg-Eingriff. Stellen Sie sicher, dass die überlastete Flutte nicht wiederholt in eine Ecke oder einen Bereich mit verpackten Spänen einfährt. Eine Flutte ist abgesplittert, während die anderen brauchbar erscheinen Inspizieren Sie Stoßbedingungen, unterbrochenes Material, Ein- und Ausfahrstrategie, Halter-Taumelschlag und Werkstückbewegung. Wenn der Ausfall an derselben Pfadposition wiederholt auftritt, überprüfen Sie diesen Übergang im CAM-Programm und am Teil. Eine Flutte hat Aufbauschneiden Achten Sie auf Reiben, ungleiche Spandicke, unzureichende Späneevakuierung und ein materialspezifisches Haftungsproblem. Überprüfen Sie die Schärfe der Kante, die Fluttenpolitur, die Schmierung und die Beschichtung erst nach Überprüfung der ungleichen Belastung. Alle Flutten zeigen Verschleiß, aber eine ist viel schlimmer Dieses Muster kann eine allgemeine Prozesslast in Kombination mit Taumelschlag oder Ablenkung anzeigen. Überprüfen Sie den gesamten Eingriff und die Schnittdaten und prüfen Sie dann, warum eine Flutte die zusätzliche Last trägt. Verschleiß variiert zwischen den Teilen Inkonsistente Werkstückspannung, Werkstückvariation, Materialzustand, Spänepackung oder thermische Veränderungen können den Prozess aus der Stabilität bringen und wieder in die Stabilität bringen. Notieren Sie die Teileposition und die Zeit, zu der der Verschleißunterschied auftritt. Häufige Fehler, die es zu vermeiden gilt Ersetzen des Werkzeugs ohne Überprüfung des Halters Ein neues Werkzeug im selben instabilen Halter kann das gleiche Verschleißmuster reproduzieren. Überprüfen Sie die gesamte Werkzeughalterungskette, bevor Sie zu dem Schluss kommen, dass das Werkzeug schuld ist. Reduzierung des Vorschubs als einzige Korrektur Eine Vorschubreduzierung kann das Symptom vorübergehend verbergen, während Taumelschlag, Reiben oder Stoßen unverändert bleiben. Sie kann auch zu unzureichender Spandicke und mehr Hitze führen. Beschuldigung der Beschichtung vor der Untersuchung der Belastung Die Beschichtung kann nicht alle Flutten die Last teilen lassen, wenn Taumelschlag oder Ablenkung vorhanden sind. Diagnostizieren Sie die mechanische Ursache, bevor Sie eine andere Beschichtung auswählen. Ignorieren der Fluttenposition des ausgefallenen Werkzeugs Die Position der beschädigten Flutte ist ein nützlicher Beweis. Notieren Sie sie konsequent, anstatt das Werkzeug ohne Inspektion wegzuwerfen. Ändern von Geschwindigkeit, Vorschub, Geometrie und Kühlmittel gleichzeitig Mehrere gleichzeitige Änderungen erschweren die Interpretation des Ergebnisses. Verwenden Sie kontrollierte Versuche und dokumentieren Sie jeweils eine Hauptänderung. FAQ Was verursacht, dass eine Flutte eines Hartmetall-Schaftfräsers schneller verschleißt als die anderen? Häufige Ursachen sind radialer Taumelschlag, schlechte Werkzeugauflage, eine abgenutzte Spannzange, übermäßiger Überhang, ungleicher Eingriff, Werkstückbewegung, Spänepackung und Vibration. Inspizieren Sie die gesamte Einrichtung, bevor Sie einen Hartmetall- oder Beschichtungsfehler annehmen. Kann Taumelschlag von Schaftfräsern Absplitterungen verursachen? Ja. Taumelschlag kann eine Flutte überlasten und eine andere Flutte reiben lassen. Die überlastete Schneide kann absplittern oder schnell verschleißen, insbesondere bei unterbrochenen Schnitten, Vollbreiten-Eingriffen oder Operationen mit begrenzter Späneevakuierung. Sollte ich die Beschichtung ändern, wenn eine Flutte Aufbauschneiden zeigt? Nicht sofort. Überprüfen Sie zuerst Taumelschlag, Kanten schärfe, Spandicke, Späneevakuierung, Schmierung und Materialkompatibilität. Eine Beschichtungsänderung kann nur dann helfen, wenn der dominante Fehlermechanismus mit der beabsichtigten Funktion der Beschichtung übereinstimmt. Wie kann ich feststellen, ob ungleichmäßiger Verschleiß durch Rattergeräusche oder Taumelschlag verursacht wird? Taumelschlag erzeugt oft eine konsistente Flutte-zu-Flutte-Ungleichheit, während Rattergeräusche dazu neigen, wiederkehrende Vibrationsspuren zu erzeugen und je nach Eingriff oder Spindeldrehzahl variieren können. Beides kann gleichzeitig auftreten, daher inspizieren Sie das Werkzeug, den Halter, die Werkstückunterstützung und das Oberflächenmuster gemeinsam. Welche Informationen sollte ich bei der Anforderung einer Fehlerbehebungsempfehlung angeben? Geben Sie die Materialgüte, den Werkzeugdurchmesser und die Fluttenanzahl, die Reichweite und den Überhang, den Haltertyp, den gemessenen Taumelschlag (falls verfügbar), die Schnittparameter, den radialen und axialen Eingriff, die Kühlmethode, die Details zur Werkstückspannung, die Teileanzahl und klare Fotos jeder Flutte an. Schlussfolgerung Ungleichmäßiger Fluttenverschleiß ist nicht nur ein Problem des Werkzeugersatzes; er ist ein Beweis dafür, dass die Schnittlast nicht wie beabsichtigt geteilt wird. Taumelschlag, Werkzeugauflage, Halterzustand, übermäßiger Überhang, Werkstückbewegung, Eingriffsänderungen, Spänepackung und Vibration sollten alle berücksichtigt werden, bevor die Werkzeuggüte oder Beschichtung geändert wird. Eine zuverlässige Korrektursequenz bewahrt das ausgefallene Werkzeug, identifiziert das Verschleißmuster, verifiziert die Werkzeughalterungskette, prüft Eingriff und Werkstückspannung und ändert jeweils eine Hauptvariable. Wenn der Prozess immer noch ein spezielles Gleichgewicht aus Reichweite, Spänefreiheit und Kantenfestigkeit erfordert, kann ein speziell entwickeltes Werkzeug bewertet werden, nachdem die grundlegende Einrichtung stabil ist. Wenn Ihr Hartmetall-Schaftfräser Ein-Flutten-Verschleiß, wiederholte Absplitterungen, Aufbauschneiden oder eine instabile Standzeit aufweist, kontaktieren Sie Supal mit der Materialgüte, dem aktuellen Werkzeug, den Details zu Halter und Überhang, den Schnittdaten und Fotos jeder Flutte. Diese Informationen helfen bei der Identifizierung einer praktischen Geometrie und eines Prozessstartpunkts für die Validierung an der Maschine.
2026

10/13

E
Radius vs. Scharfe Eckfräser für unterbrochenes Schulterfräsen Unterbrochenes Schulterfräsen ist eine der Operationen, bei denen die Geometrie des Fräsers einen direkten Einfluss auf die Stabilität der Schneide hat. Wenn der Fräser wiederholt in das Werkstück eintritt und austritt, Lücken durchläuft oder unebenes Material antrifft, erfährt jeder Zahn eine wechselnde Belastung anstelle eines gleichmäßigen, kontinuierlichen Schnitts. Ein Scharfer Eckfräser kann eine scharfe 90-Grad-Schulter erzeugen, während ein Eckradiusfräser die Last um die Werkzeugspitze verteilen und lokale Spannungen reduzieren kann. Die Wahl zwischen beiden erfordert mehr als nur einen Blick auf die Zeichnungsanforderung. Für CNC-Zerspaner, Prozessingenieure und Einkaufsingenieure hängt die richtige Entscheidung vom Gleichgewicht zwischen der erforderlichen Eckdefinition, der Schwere der Unterbrechung, der Werkzeugsteifigkeit, dem Material, der Eingriffsbreite und der Schlichtstrategie ab. Dieser Leitfaden vergleicht scharfe und Eckradiusgeometrien für unterbrochenes Schulterfräsen und erklärt, wie Kantenabsplitterungen, Rattern, schlechte Oberflächengüte und instabile Werkzeugstandzeiten diagnostiziert werden. Was macht unterbrochenes Schulterfräsen schwierig? Bei einem kontinuierlichen Seitenfräsdurchgang tritt die Schneide in das Werkstück ein und bleibt auf eine relativ vorhersehbare Weise im Eingriff. Bei einer unterbrochenen Schulteroperation kann die Schneide auf einen Schlitz, ein Querloch, eine Gussunregelmäßigkeit, eine Schmiedefläche, eine vorherige Tasche oder eine offene Begrenzung treffen. Jede Unterbrechung verändert die Kraft und kann beim Ein- oder Austritt einen Stoß erzeugen. Die risikoreichsten Bedingungen umfassen normalerweise: Wiederholtes Ein- und Austreten an derselben Ecke des Werkzeugs Voller radialer Eingriff an einer 90-Grad-Schulter Dünne Wände oder schwache Werkstückspannung, die sich während des Schnitts bewegen Lange Werkzeugüberstände oder schlechter Werkzeughalter-Rundlauf Abrasiver Zunder, Gusskruste oder harte Einschlüsse Übermäßige Vorschubgeschwindigkeit oder Eingriff am Unterbrechungspunkt Eine scharfe, rechteckige Ecke, die wiederholten Stößen ausgesetzt ist Ein Werkzeug kann daher ausfallen, selbst wenn die durchschnittliche Schnittlast akzeptabel erscheint. Die Spitzenstoßlast, nicht nur die durchschnittliche Spindellast, kann bestimmen, ob die Schneide überlebt. Scharfe Eckfräser: Stärken und Grenzen Ein Scharfer Eckfräser ist die natürliche Wahl, wenn das Teil eine scharfe innere Schulter oder einen flachen Schlitz erfordert. Seine Geometrie kann eine definierte 90-Grad-Ecke erzeugen, ohne einen programmierten Radius am Boden der Wand zu hinterlassen. Wann ein scharfer Eckfräser geeignet ist Scharfe Eckfräser werden oft in Betracht gezogen, wenn: Die fertige Kontur eine scharfe Schulter erfordert Der Werkzeugweg einen stabilen, kontinuierlichen Eingriff verwendet Das Werkstück und die Vorrichtung steif sind Die Unterbrechung begrenzt ist oder mit einem kontrollierten Eintritt angefahren werden kann Ein separater Schlichtdurchgang die Qualität der endgültigen Ecke schützen kann Der Werkzeugdurchmesser und die Ausladung eine ausreichende Kernfestigkeit bieten Ein scharfes Werkzeug kann beim unterbrochenen Fräsen gut funktionieren, wenn die Schneide richtig gestützt und der Eingriff kontrolliert wird. Es sollte nicht einfach abgelehnt werden, nur weil der Schnitt unterbrochen ist; die Schwere und Lage der Unterbrechung sind entscheidend. Wo scharfe Ecken anfällig werden Die Werkzeugecke ist eine Spannungskonzentration. Während eines unterbrochenen Schnitts kann die Ecke beim Eintritt in das Material einen plötzlichen Stoß erfahren. Wenn das Werkzeug auch abgelenkt wird, kann die Ecke mehr Last aufnehmen als die anderen Nuten. Typische Ergebnisse sind Kantenabsplitterungen, ein kleiner Radius, der nach Verschleiß am Teil erscheint, Rattermarken oder eine abrupte Änderung der Oberflächengüte. Eine scharfe Ecke kann auch empfindlich auf harte Stellen, Zunder und Bewegungen dünner Wände reagieren. Wenn der Ausfall auf die Ecke konzentriert ist, während die seitlichen Schneiden relativ intakt bleiben, sollten Geometrie und Eingriff überprüft werden, bevor nur die Beschichtung geändert wird. Eckradiusfräser: Stärken und Grenzen Ein Eckradiusfräser enthält einen kontrollierten Radius zwischen der Stirnfläche und der peripheren Schneide. Der Radius entfernt die am wenigsten empfindliche scharfe Ecke und verteilt die Schnittlast auf eine größere Fläche der Werkzeugspitze. Wann ein Eckradius vorteilhaft ist Ein Eckradiuswerkzeug wird oft in Betracht gezogen, wenn: Der Schnitt wiederholtes Ein- und Austreten beinhaltet Die Operation auf eine unterbrochene oder unebene Oberfläche trifft Kantenabsplitterungen an einer scharfen Ecke konzentriert sind Die Teilezeichnung einen kleinen inneren Radius zulässt Die Operation einen höheren Eingriff oder schwereres Schruppen verwendet Der Prozess zusätzliche Eckfestigkeit und eine stabilere Werkzeugstandzeit benötigt Der Radius beseitigt keine Vibrationen oder schlechte Aufspannbedingungen, aber er kann die Schwere eines lokalen Eckstoßes reduzieren. Er kann auch die Toleranz des Werkzeugs gegenüber intermittierendem Eingriff verbessern, verglichen mit einem ansonsten ähnlichen Werkzeug mit scharfer Ecke. Der geometrische Kompromiss Die Haupteinschränkung ist einfach: Ein Eckradius hinterlässt einen Radius an der fertigen Schulter. Wenn das Teil eine scharfe 90-Grad-Innenecke erfordert, muss der Radius möglicherweise durch eine Sekundäroperation entfernt oder durch ein scharfes Schlichtwerkzeug ersetzt werden. Ein Eckradius kann auch den effektiven Eingriff und die Kontaktfläche verändern. Er sollte zusammen mit der axialen Tiefe, der radialen Eingriffsbreite, dem Werkzeugdurchmesser und der erforderlichen Oberflächengüte bewertet werden, anstatt nur anhand der Radiusgröße ausgewählt zu werden. Wie man zwischen den beiden Geometrien wählt Beginnen Sie mit der Zeichnungsanforderung Identifizieren Sie zuerst, ob eine scharfe Innenecke funktional erforderlich ist oder nur als nominales Merkmal dargestellt wird. Wenn ein kleiner Radius akzeptabel ist, kann ein Eckradiusfräser einen robusteren Schrupp- oder Semischruppprozess ermöglichen. Wenn eine scharfe Ecke unerlässlich ist, verwenden Sie ein scharfes Werkzeug, wo es praktikabel ist, oder planen Sie eine Schrupp- und Schlichtsequenz, die die Last auf der endgültigen scharfen Kante kontrolliert. Identifizieren Sie den Unterbrechungstyp Nicht alle Unterbrechungen haben die gleiche Auswirkung. Eine vorhersehbare offene Begrenzung kann leichter zu handhaben sein als eine harte Gusskruste oder eine unregelmäßige Schmiedefläche. Querlöcher und Schlitze können wiederholte Stöße an einer bekannten Stelle verursachen, während unebenes Material die Last unvorhersehbar machen kann. Notieren Sie, wo der erste Schaden auftritt. Wenn die Absplitterung an jedem Eintrittspunkt beginnt, kann das Problem der Stoß oder die Anfahrstrategie sein. Wenn sie nur an einem bestimmten Abschnitt des Werkstücks auftritt, inspizieren Sie den Materialzustand und die Unterstützung an dieser Stelle. Passen Sie das Werkzeug an die Operation an Für das Schruppen und Semischruppen kann die zusätzliche Eckunterstützung eines Radius wertvoll sein, wenn die Operation unterbrochen ist. Für das Schlichten kann ein scharfes Werkzeug bevorzugt werden, wenn die Eckenspezifikation dies erfordert und die Aufspannung einen stabilen Eingriff aufrechterhalten kann. Ein praktischer Prozess kann einen Eckradiusfräser für die Materialabfuhr verwenden, gefolgt von einem scharfen Eckfräser für die endgültige Schulter. Die beiden Werkzeuge sollten nicht automatisch identische Schnittbedingungen verwenden; das Schlichtwerkzeug erfordert möglicherweise einen anderen Eingriff und einen kontrollierteren Durchgang. Geometrie, Kantenpräparation und Beschichtung Kantenpräparation Eine vollständig scharfe Kante kann die Schnittkraft bei einigen Materialien reduzieren, ist aber anfällig für Stöße. Eine leicht verstärkte Kante kann eine bessere Stabilität bei unterbrochenen Schnitten bieten, obwohl übermäßiges Honen der Kante zu mehr Reibung und Wärme führen kann. Die geeignete Kantenpräparation hängt vom Werkstück, der Schwere der Unterbrechung, dem Werkzeugdurchmesser und der Operation ab. Beim Vergleich von Werkzeugen fordern Sie Informationen zur Kantenpräparation an, anstatt nur die Nutenzahl oder den Beschichtungsnamen zu bewerten. Zwei Werkzeuge mit ähnlichen Beschreibungen können sich unterschiedlich verhalten, wenn ihre Kantenpräparation und ihr Hartmetallsubstrat unterschiedlich sind. Spiralwinkel und Nutkonfiguration Der Spiralwinkel und die Nutenzahl beeinflussen die Kraftrichtung, die Spanabfuhr und die Anzahl der Zähne, die die Last teilen. Eine höhere Nutenzahl kann die Vorschubkapazität bei einem leichten radialen Schlichtdurchgang unterstützen, während eine Schrupp- oder unterbrochene Operation mehr Spanraum und einen stärkeren Kern benötigt. Das richtige Gleichgewicht hängt vom Material und dem Eingriff ab. Ein Werkzeug mit unzureichendem Spanraum kann Späne wieder einschneiden, während ein Werkzeug mit einem sehr dünnen Kern möglicherweise keine Stoßfestigkeit aufweist. Wählen Sie aus dem breiteren Hartmetall-Fräswerkzeuge Sortiment basierend auf der tatsächlichen Operation, anstatt sich nur auf die Form des Fräsers zu verlassen. Beschichtung Die Beschichtung sollte dem dominanten Ausfallmechanismus folgen. Eine Beschichtung kann helfen, Wärme, Haftung oder abrasiven Verschleiß zu bewältigen, aber sie kann keine übermäßige Werkzeugablenkung, eine scharfe Ecke, die durch Stoß überlastet ist, oder eine instabile Vorrichtung kompensieren. Wenn das Werkzeug beim Eintritt absplittert, überprüfen Sie die Geometrie und Steifigkeit, bevor Sie davon ausgehen, dass eine Änderung der Beschichtung die primäre Lösung ist. Jede Beschichtungsempfehlung sollte mit dem spezifischen Material, der Werkzeuggeometrie, der Kühlstrategie und den Schnittbedingungen validiert werden. Behandeln Sie Lieferantendaten als Ausgangsreferenz und bestätigen Sie das Ergebnis an der tatsächlichen Maschine. Parameterstrategie für unterbrochenes Schulterfräsen Schnittdaten sollten als Ausgangsreferenz für den genauen Durchmesser, die Nutenzahl, die Beschichtung, die Materialgüte, den Werkzeugüberstand und die Maschinenaufspannung behandelt werden. Übertragen Sie keinen Wert von einer kontinuierlichen Seitenfräsoperation direkt auf einen unterbrochenen Schulterschnitt ohne Validierung. Kontrollieren Sie die Spitzenlast beim Eintritt Die Eintrittsbedingungen können den höchsten Stoß erzeugen. Wo es die Geometrie zulässt, verwenden Sie eine Rampen-, Bogen- oder kontrollierte Anfahrbahn anstelle eines abrupten radialen Eintauchens. Dies reduziert die plötzliche Änderung von keiner Last zu vollem Eingriff. Wenn ein direkter Eintritt unvermeidlich ist, überprüfen Sie die Vorschubgeschwindigkeit und die radiale Eingriffsbreite am Eintrittspunkt. Eine kontrollierte Reduzierung der Eingriffsbreite oder ein separater Anfahrgang kann die Schneide besser schützen als die Reduzierung der gesamten Programm-Vorschubgeschwindigkeit. Vermeiden Sie übermäßigen Vollbreiteneingriff Das Schulterfräsen mit voller Breite erzeugt eine erhebliche radiale Last. Unterbrochen, kann sich die Last scharf ändern, wenn das Werkzeug die Lücke überquert. Verwenden Sie, wenn möglich, eine reduzierte radiale Eingriffsstrategie für das Schruppen und lassen Sie eine kontrollierte Zugabe für das Schlichten. Der richtige Eingriff hängt vom Werkzeug, Material, der Maschine und der Konturgeometrie ab. Validieren Sie Änderungen mit Spindellast, Geräusch, Späneform und Kanteninspektion, anstatt anzunehmen, dass eine kleinere Eingriffsbreite immer besser ist. Passen Sie Drehzahl und Vorschub einzeln an Wenn das Werkzeug absplittert, reduzieren Sie nicht sofort sowohl Drehzahl als auch Vorschub. Ermitteln Sie zuerst, ob der Schaden stoß-, vibrations- oder reibungsbedingt ist. Eine zu große Vorschubreduzierung kann zu Reibung und Wärme führen, während eine Drehzahländerung Wärme und Resonanz unterschiedlich beeinflussen kann. Ändern Sie jeweils nur einen Parameter und dokumentieren Sie die Auswirkung. Fügen Sie den Ort des Ausfalls, das Späneaussehen, die Oberflächengüte und den Werkzeugzustand in die Aufzeichnung ein. Diagnose häufiger Ausfallsymptome Kantenabsplitterungen an einem scharfen Eckfräser Überprüfen Sie die Schwere der Unterbrechung, den Werkzeugeintritt, den Rundlauf, die Kantenpräparation und ob die scharfe Ecke den vollen Stoß aufnimmt. Wenn die Zeichnung es zulässt, vergleichen Sie einen Eckradiusfräser im Schrupp- oder Semischruppstadium. Wenn eine scharfe Ecke zwingend erforderlich ist, reduzieren Sie den Eintrittsschock und stellen Sie sicher, dass der Schlichtdurchgang eine konsistente Materialzugabe hat. Rattergeräusche an einem Eckradiusfräser Ein Radius beseitigt nicht die Notwendigkeit von Steifigkeit. Überprüfen Sie Werkzeugüberstand, Werkzeughalterzustand, Werkstückspannung, Spindeldrehzahl, axiale Tiefe und radiale Eingriffsbreite. Rattergeräusche können auch aus einem Radius resultieren, der ein für den aktuellen Werkzeugweg ungeeignetes Eingriffsmuster erzeugt. Ungleichmäßiger Verschleiß zwischen den Nuten Ungleichmäßiger Verschleiß deutet häufig auf Rundlauf, ungleiche Nutbelastung, schlechten Werkzeughalter-Sitz oder ein sich bewegendes Werkstück hin. Inspizieren Sie den Schaft, die Spannzange, den Werkzeughalter und die Aufspannung, bevor Sie die Werkzeuggeometrie ändern. Schlechte Schulteroberfläche nach dem Schruppen Ein Schruppwerkzeug mit beschädigter Ecke oder Aufbauschneide sollte nicht für einen kritischen Schlichtdurchgang verwendet werden. Reinigen Sie die Kontur, verwenden Sie ein intaktes Schlichtwerkzeug und verifizieren Sie, dass die verbleibende Materialzugabe konsistent ist. Wenn die Oberflächengüte weiterhin variiert, überprüfen Sie Vibrationen und Werkstückspannung. Kurze Werkzeugstandzeit an einer harten Stelle Wenn der Schaden nur an einer bestimmten Stelle auftritt, untersuchen Sie den Materialzustand, Zunder, die unterbrochene Geometrie oder unzureichende Unterstützung. Eine andere Eckgeometrie kann helfen, aber der Werkzeugweg und die Eintrittsstrategie sollten ebenfalls überprüft werden. Häufige Fehler, die vermieden werden sollten Auswahl eines scharfen Werkzeugs nur, weil das Teil eine 90-Grad-Ecke hat Ein scharfes Schlichtwerkzeug mag für die endgültige Kontur richtig sein, ist aber beim schweren unterbrochenen Schruppen unnötig anfällig. Trennen Sie die Materialabfuhr von der endgültigen Eckenerzeugung, wenn der Prozess sowohl Robustheit als auch eine scharfe Ecke erfordert. Annahme, dass ein Eckradius immer Absplitterungen löst Der Radius kann die Eckfestigkeit verbessern, aber er behebt keinen übermäßigen Überstand, Rundlauf, instabile Werkstückspannung, schlechte Parameter oder einen beschädigten Werkzeughalter. Aggressives Reduzieren des Vorschubs nach Absplitterungen Eine große Vorschubreduzierung kann zu Reibung und Wärme führen. Ermitteln Sie, ob der erste Schaden beim Eintritt, während einer Unterbrechung oder unter kontinuierlichem Schnitt aufgetreten ist, bevor Sie weitreichende Änderungen vornehmen. Ignorieren der Werkzeughaltung Die auf dem Papier gewählte Geometrie kann keine verschmutzte Werkzeughalterung, übermäßigen Rundlauf oder unnötige Überstände kompensieren. Überprüfen Sie den tatsächlichen Werkzeughalter und die Maschinenaufspannung. Mischen von Schrupp- und Schlichtanforderungen Ein Werkzeug bietet selten die beste Kombination aus hoher Unterbrechungstoleranz, hoher Materialabfuhrkapazität, scharfem 90-Grad-Schlichten und endgültiger Oberflächenqualität. Definieren Sie, welcher Durchgang für jede Anforderung verantwortlich ist. FAQ Ist ein Eckradiusfräser stärker als ein scharfer Eckfräser? Der Radius entfernt die schärfste Eckspannungskonzentration und kann die Widerstandsfähigkeit gegen lokale Absplitterungen bei einigen unterbrochenen Operationen verbessern. Das tatsächliche Ergebnis hängt immer noch von Material, Kantenpräparation, Werkzeugdurchmesser, Eingriff, Steifigkeit und Parametern ab. Sollte ich einen Eckradius für jeden unterbrochenen Schulterschnitt verwenden? Nein. Wenn eine scharfe 90-Grad-Ecke erforderlich ist, kann ein scharfer Eckfräser für das Schlichten immer noch notwendig sein. Ein Eckradiusfräser kann für das Schruppen oder Semischruppen in Betracht gezogen werden, wenn das Teil einen Radius oder eine sekundäre Schlichtoperation zulässt. Warum splittert mein scharfer Eckfräser nur am Eintrittspunkt ab? Der Eintritt kann einen Stoß oder einen Eingriffsspitze erzeugen. Überprüfen Sie die Anfahrstrategie, die radiale Eingriffsbreite, den Vorschub beim Eintritt, den Rundlauf, die Werkstückunterstützung und den Zustand der Materialoberfläche am Eintrittspunkt. Kann die Änderung der Beschichtung Kantenabsplitterungen stoppen? Nur wenn der dominante Ausfall Wärme, Haftung oder Verschleiß betrifft, die die neue Beschichtung kontrollieren kann. Die Beschichtung kann keine überlastete Ecke, schlechte Steifigkeit, abrupten Eintritt oder übermäßigen Eingriff korrigieren. Welche Informationen sollte ich angeben, wenn ich eine Empfehlung für einen Fräser anfordere? Geben Sie die Materialgüte, die Schulter- und Unterbrechungsgeometrie, den erforderlichen Eckzustand, den Werkzeugdurchmesser und die Ausladung, die Maschinen- und Werkzeughalterdetails, die aktuellen Parameter, die Kühlmethode, das Werkzeugverschleißmuster und Fotos der beschädigten Kante oder der fertigen Schulter an. Schlussfolgerung Die Wahl zwischen einem Eckradius- und einem scharfen Eckfräser für unterbrochenes Schulterfräsen sollte mit der Teileanforderung beginnen, dann die Schwere der Unterbrechung, die Eckfestigkeit, die Werkzeugsteifigkeit, den Eingriff und die Schlichtstrategie berücksichtigen. Ein scharfer Eckfräser bietet eine scharfe Ecke, konzentriert aber Spannungen an der Werkzeugspitze. Ein Eckradiusfräser verteilt die Last allmählicher und kann lokale Absplitterungen reduzieren, wenn ein Radius akzeptabel ist. Für anspruchsvolle Operationen kann ein zweistufiger Prozess beide Ziele ausbalancieren: Verwenden Sie eine robuste Geometrie für unterbrochenes Schruppen oder Semischruppen, dann verwenden Sie ein scharfes Werkzeug für die endgültige Schulter, wenn die Zeichnung eine scharfe Ecke erfordert. Erstellen Sie Parameter aus dem Startbereich des Lieferanten, ändern Sie jeweils eine Variable und validieren Sie den gesamten Prozess an der tatsächlichen Maschine und Werkstückspannung. Wenn Ihr Schulterfräsprozess Kantenabsplitterungen, Rattergeräusche, schlechte Oberflächengüte oder inkonsistente Werkzeugstandzeiten aufweist, Kontaktieren Sie Supal mit der Materialgüte, der Unterbrechungsgeometrie, dem aktuellen Werkzeug, dem Werkzeugüberstand, den Parametern und Fotos des Ausfalls. Diese Informationen helfen bei der Identifizierung einer praktischen Geometrie und eines Prozess-Startpunkts für die Validierung an der Maschine.

2026

10/06

S
Wie wählt man Hartmetall-Schaftfräser für die Bearbeitung von Kupfer und Messing aus Kupfer, Messing, Bronze und andere Kupferlegierungen werden oft als leicht zu schneidende Materialien bezeichnet, da sie weicher sind als gehärteter Stahl. Diese Beschreibung kann irreführend sein. Kupferlegierungen können je nach Reinheit, Härte, Legierungselementen, Kaltverfestigungsverhalten und Spanform sehr unterschiedliche Bearbeitungsprobleme verursachen. Ein Werkzeug, das bei freibearbeitbarem Messing ein sauberes Ergebnis liefert, kann bei einem haftfähigeren Kupfergrad reiben, schmieren oder eine Aufbauschneide erzeugen. Für CNC-Zerspaner, Prozessingenieure und Einkaufsingenieure beginnt die zuverlässige Bearbeitung von Kupferlegierungen mit der Anpassung des Werkzeugs an den tatsächlichen Fehlerursachenmechanismus. Klingenschärfe, Spanraum, Spanauswurf, Werkstückspannung, Kühlmittel und Parametervalidierung sind in der Regel wichtiger als die bloße Wahl der härtesten oder teuersten Beschichtung. Dieser Leitfaden erklärt, wie Hartmetall-Schaftfräser für die Bearbeitung von Kupfer und Messing ausgewählt werden, während Haftung, Grate, Hitze und instabile Werkzeugstandzeiten reduziert werden. Warum Kupfer und Messing eine materialspezifische Werkzeugauswahl erfordern Kupferlegierungen kombinieren mehrere Eigenschaften, die die Bearbeitungsstabilität beeinflussen: Kupfer leitet Wärme effizient, sodass die Wärme in das Werkstück abgeleitet werden kann, anstatt sich am Werkzeugrand zu konzentrieren. Lokales Reiben kann jedoch immer noch die Randtemperatur erhöhen und Haftung verursachen. Reines oder hochduktiles Kupfer kann kontinuierliche, klebrige Späne erzeugen, die schwer auszuwerfen sind. Messing- und Bronzegrade variieren stark. Einige erzeugen kurze Späne, während andere längere Späne oder abrasive Partikel erzeugen. Eine stumpfe Schneide kann die Oberfläche reiben und schmieren, anstatt sie sauber zu scheren. Dünne Wände, kleine Merkmale und schlechte Werkstückspannung können Ablenkung und Gratbildung verstärken. Das Ergebnis ist, dass „Kupfer“ oder „Messing“ nicht genügend Informationen für die endgültige Werkzeugauswahl sind. Die genaue Legierung oder der genaue Grad, die Härte oder der Zustand, die Geometrie des Merkmals und die Oberflächenanforderung sollten bestätigt werden, bevor ein Produktionswerkzeug übernommen wird. Häufige Ausfallsymptome bei der Bearbeitung von Kupferlegierungen Aufbauschneide und Materialhaftung Eine Aufbauschneide entsteht, wenn Kupfer oder eine andere duktile Legierung an der Schneide haftet. Das Werkzeug kann zu Beginn des Schnitts scharf aussehen, entwickelt aber allmählich eine verschweißte Masse, die die effektive Schneidengeometrie verändert. Dies kann zu schlechter Oberflächengüte, Graten, Maßabweichungen und plötzlichen Schneidenschäden führen, wenn das aufgebaute Material abbricht. Haftung wird oft durch Reiben, unzureichenden Spanauswurf, eine stumpfe Schneide, übermäßiges Verweilen oder eine Oberflächenbehandlung, die nicht für das Material geeignet ist, gefördert. Der Wechsel zu einer härteren Beschichtung ohne Korrektur des Reibens löst das Problem möglicherweise nicht. Schmieren und schlechte Oberflächengüte Eine geschmierte Oberfläche deutet normalerweise darauf hin, dass das Werkzeug das Material nicht sauber schert. Mögliche Ursachen sind unzureichende Spanstärke, eine stumpfe oder stark geschliffene Schneide, schlechter Werkzeugschlag, instabile Werkstückspannung oder eine Geschwindigkeits-/Vorschubkombination, die dazu führt, dass das Werkzeug reibt, anstatt zu schneiden. Grate an Ein- und Austritt Kupfer und Messing können Grate erzeugen, wenn die Schneide Material am Austritt wegschiebt. Die Gratbildung wird durch die Schärfe des Werkzeugs, die radiale Eingriffsbreite, die Vorschubrichtung, die Werkstückunterstützung und den Zustand der Schneide beeinflusst. Ein Schlichtdurchgang kann Grate reduzieren, aber die Grundursache sollte immer noch im Werkzeugweg und in der Werkzeugauswahl angegangen werden. Abgebrochene Schneide oder unerwarteter Werkzeugausfall Das Abbrechen von Hartmetallschneiden bei der Bearbeitung von Kupferlegierungen wird nicht immer durch ein zu hartes Material verursacht. Unterbrochene Schnitte, lose Werkstückspannung, übermäßiger Schlag, Durchbiegung dünner Wände, Kollisionen und eingeschlossene Späne können Stoßbelastungen erzeugen, die die Schneide beschädigen. Wenn das Abbrechen auf einer Nut konzentriert ist, überprüfen Sie den Schlag und die Auswuchtung der Einrichtung, bevor Sie den Hartmetallgrad ändern. Spanpackung und Wiederzerspanung Lange Kupferspäne können in einer Tasche, einem Schlitz oder einem engen Hohlraum verbleiben. Einmal wieder zerspant, erzeugen sie zusätzliche Wärme und Belastung, was die Wahrscheinlichkeit von Aufbauschneiden und Oberflächenkratzern erhöht. Die Werkzeuggeometrie und die Luft- oder Kühlmittelrichtung sollten unter Berücksichtigung des Spanflusses ausgewählt werden, insbesondere bei tiefen Merkmalen. Nutengeometrie und Klingenschärfe Wählen Sie genügend Spanraum für den Vorgang Kupfer und duktile Messinggrade erfordern möglicherweise großzügigen Spanraum, damit Späne die Schnittzone verlassen können, bevor sie wieder zerspant werden. Ein Werkzeug mit geringer Nutenzahl kann nützlich sein, wenn der Spanauswurf die primäre Einschränkung darstellt, aber die richtige Nutenzahl hängt auch von Steifigkeit, Eingriff, Vorschub, Oberflächengüte und Merkmalgeometrie ab. Für eine tiefe Tasche oder einen tiefen Schlitz priorisieren Sie einen Werkzeugweg und eine Geometrie, die einen klaren Spanweg bieten. Für einen leichten Schlichtdurchgang kann eine andere Nutkonfiguration bevorzugt werden, wenn sie die erforderliche Oberflächenqualität bietet, ohne übermäßiges Reiben zu erzeugen. Bevorzugen Sie eine saubere, scharfe Schneide Eine scharfe Schneide hilft im Allgemeinen, Kupfer und Messing zu scheren, anstatt sie zu schieben oder zu schmieren. Übermäßige Schneidenrundung kann Reiben und Hitze erhöhen. Die Schärfe muss jedoch gegen das Risiko von Schneidenschäden bei unterbrochenen Schnitten, Gussflächen, abrasiven Einschlüssen oder instabilen Vorrichtungen abgewogen werden. Die beste Schneidenvorbereitung ist anwendungsabhängig. Ein stabiler Schlichtschnitt kann von einer sehr scharfen Schneide profitieren, während ein Schruppvorgang mit Stoßrisiko eine kontrollierte Schneidenverstärkung erfordern kann. Fordern Sie die beabsichtigte Schneidenvorbereitung an, wenn Sie Werkzeuge vergleichen, anstatt sich nur nach dem Produkttitel zu beurteilen. Berücksichtigen Sie polierte Nuten und Spanflächen Eine glatte Nut- und Spanfläche kann die Reibung reduzieren und helfen, Späne von der Schneide wegzuschieben. Dies ist besonders relevant, wenn das Material dazu neigt zu haften oder wenn das Werkzeug in einem engen Hohlraum mit begrenztem Spanraum verwendet wird. Polieren allein ersetzt nicht die Notwendigkeit eines geeigneten Nutvolumens, Kühlmittels oder Luftstrahls, kann aber einen saubereren Spanfluss unterstützen. Beschichtungs- und Substratüberlegungen Kupferlegierungsanwendungen profitieren nicht immer von den gleichen Beschichtungswahlen wie bei gehärtetem Stahl. Das dominierende Problem kann Haftung und Reibung sein, anstatt Oxidation oder Hochtemperaturverschleiß. In einigen Anwendungen ist unbeschichtetes, poliertes Hartmetall geeignet, da die scharfe, reibungsarme Oberfläche wichtiger ist als eine harte Beschichtungsschicht. Für abrasive Kupferlegierungen, Bronzegrade oder Materialien mit harten Partikeln kann eine für Verschleißfestigkeit ausgewählte Beschichtung oder ein Substrat nützlich sein. Die richtige Wahl hängt von der genauen Legierung und dem Ausfallmodus ab. Gehen Sie nicht davon aus, dass eine für gehärteten Stahl vermarktete Beschichtung die Kupferbearbeitung automatisch verbessert, und gehen Sie nicht davon aus, dass ein unbeschichtetes Werkzeug für jede Bronze- oder gefüllte Legierung richtig ist. Beim Vergleich von Kupferwerkzeugen mit Schaftfräser für Aluminium, verwenden Sie das Aluminiumwerkzeug nur als Referenz, nicht als automatischen Ersatz. Beide Materialgruppen können haftungsanfällig sein, aber die genaue Spanform, der Zustand der Schneide und die Oberflächenanforderung können unterschiedlich sein. Parameterstrategie für die Bearbeitung von Kupfer und Messing Beginnen Sie mit dem tatsächlichen Werkzeug und der Legierung Schnittdaten sollten als Ausgangsreferenz behandelt werden, nicht als garantierte Einstellung. Die geeignete Drehzahl, der geeignete Vorschub, die radiale Eingriffsbreite und die axiale Tiefe hängen vom Werkzeugdurchmesser, der Nutenzahl, dem Überhang, der Maschinensteifigkeit, der Werkstückspannung, dem Legierungsgrad und den Kühlmittel- oder Luftstrahlbedingungen ab. Validieren Sie den Ausgangsbereich an der tatsächlichen Maschine, bevor Sie ihn zu einem Standardprozess machen. Vermeiden Sie Reiben und Verweilen Wenn das Werkzeug zu viel Zeit mit Gleiten auf der Oberfläche verbringt, werden Haftung und Schmieren wahrscheinlicher. Prüfen Sie, ob der Werkzeugweg ein Verweilen an Ecken, eine übermäßige radiale Eingriffsbreite oder einen zu niedrigen Vorschubwert für die gewählte Schneidengeometrie beinhaltet. Eine moderate, kontrollierte Spanlast ist in der Regel einem Schnitt vorzuziehen, der vom Reiben dominiert wird, aber der genaue Wert muss für das Werkzeug und das Material validiert werden. Kontrollieren Sie den Spanauswurf Richten Sie Luft oder Kühlmittel so aus, dass sich die Späne von der Schnittzone wegbewegen und nicht zurück in die Tasche gedrückt werden. Wenn die Späne lang sind, überprüfen Sie das Nutvolumen, den Werkzeugweg und die Bedingungen, die die Spanbildung bestimmen. Eine Erhöhung des Flüssigkeitsdrucks ohne Korrektur der Düsenrichtung oder des Spanwegs kann nur geringe Verbesserungen bringen. Ändern Sie jeweils nur eine Variable Beheben Sie beim Beheben von Problemen mit Aufbauschneiden, Graten oder schlechter Oberflächengüte jeweils nur eine Hauptvariable: Werkzeuggeometrie, Beschichtung, Drehzahl, Vorschub, Eingriff oder Spanauswurf. Dokumentieren Sie das Ergebnis. Dies ermöglicht die Identifizierung der tatsächlichen Verbesserung, anstatt jede Änderung dem zuletzt gekauften Werkzeug zuzuschreiben. Werkzeughalterung, Werkstückspannung und Merkmalstabilität Selbst ein gut ausgewähltes Werkzeug kann versagen, wenn die Einrichtung instabil ist. Überprüfen Sie den Werkzeugschlag, die Sauberkeit des Halters, die Klemmlänge und den kürzestmöglichen Werkzeugüberhang. Dünne Kupferkomponenten und ungestützte Wände können unter Schneiddruck durchbiegen und Grate oder Maßfehler hinterlassen, die wie ein Werkzeugproblem aussehen. Für Bohrungen und Schlichtoperationen koordinieren Sie den Fräsprozess mit Hartmetallbohrern und Hartmetallreibahlen. Ein schlechtes Vorloch oder ein instabiler Eintritt kann die Leistung des Schlichtwerkzeugs beeinträchtigen, selbst wenn die Reibahle selbst geeignet ist. Eine praktische Auswahl- und Fehlerbehebungssequenz Bestätigen Sie den genauen Kupfer-, Messing-, Bronze- oder Kupferlegierungsgrad und -zustand. Identifizieren Sie den dominanten Fehler: Haftung, Grate, schlechte Oberflächengüte, Spanpackung, Abbrechen oder Maßabweichung. Wählen Sie Nutenzahl und Spanraum basierend auf Eingriff und Spanfluss, nicht nur auf der Nutenzahl. Überprüfen Sie Klingenschärfe, Spanfläche, Nutpolierung, Beschichtung und Substrat zusammen. Prüfen Sie Schlag, Überhang, Werkstückspannung und Unterstützung dünner Wände. Legen Sie einen konservativen Ausgangsprozess fest und validieren Sie ihn an der tatsächlichen Einrichtung. Passen Sie jeweils eine Variable an und zeichnen Sie Spanform, Oberflächengüte, Gratbildung, Lastverhalten und Werkzeugverschleiß auf. Zu vermeidende häufige Fehler Behandlung aller Kupferlegierungen als reines Kupfer Messing, Bronze und spezielle Kupferlegierungen können sehr unterschiedliche Späne und Verschleißmechanismen erzeugen. Eine Empfehlung für einen Grad sollte nicht automatisch auf einen anderen übertragen werden. Wahl der Beschichtung vor Identifizierung des Fehlerfalls Wenn Haftung das Hauptproblem ist, verdienen Reibung und Klingenschärfe möglicherweise mehr Aufmerksamkeit als die Leistung der thermischen Beschichtung. Wenn Abrieb dominant ist, erfordert die Lösung möglicherweise ein anderes Substrat oder eine verschleißfeste Beschichtung. Zuerst diagnostizieren. Verwendung eines stumpfen Werkzeugs für eine Schlichtoperation Eine verschlissene Schneide kann reiben, schmieren und Grate erzeugen, auch wenn das Werkzeug noch brauchbar erscheint. Ersetzen oder überarbeiten Sie das Werkzeug basierend auf dem erforderlichen Oberflächen- und Maßergebnis, nicht nur auf dem sichtbaren Bruch. Ignorieren des Spanflusses in Taschen und Schlitzen Lange Späne, die in dem Hohlraum verbleiben, werden wieder zerspant. Überprüfen Sie die Werkzeugwegrichtung, den Spanraum, den Luftstrahl, die Kühlmittelplatzierung und die Fähigkeit der Maschine, Späne zu entfernen. Kopieren von Parametern von Stahl oder Aluminium ohne Validierung Das Verhalten von Kupferlegierungen ist nicht identisch mit dem von Stahl oder Aluminium. Verwenden Sie Lieferantendaten als Ausgangsreferenz und bestätigen Sie den Prozess an der tatsächlichen Maschine, der Werkstückspannung und dem Materialgrad. FAQ Welche Art von Hartmetall-Schaftfräser wird üblicherweise für Kupfer verwendet? Ein scharfes, reibungsarmes Werkzeug mit geeignetem Spanraum wird oft für Kupfer in Betracht gezogen, aber die richtige Nutenzahl, Schneidenvorbereitung, Beschichtung und das Substrat hängen von der genauen Legierung und dem Vorgang ab. Bestätigen Sie die Wahl anhand des Materialgrades und der Merkmalgeometrie. Warum erzeugt Kupfer eine Aufbauschneide am Werkzeug? Aufbauschneiden sind häufig mit Haftung, Reiben, Wärme konzentration, schlechtem Spanauswurf oder einem Schneidenzustand verbunden, der nicht für das Material geeignet ist. Überprüfen Sie Schärfe, Nutpolierung, Werkzeugweg und validierte Parameter, bevor Sie nur die Beschichtung ändern. Ist ein unbeschichteter Hartmetall-Schaftfräser für Messing- und Kupferlegierungen geeignet? Er kann in einigen Anwendungen geeignet sein, bei denen eine scharfe, polierte, reibungsarme Schneide Priorität hat. Abrasive Bronze- oder gefüllte Kupferlegierungen erfordern möglicherweise eine andere Verschleißstrategie. Die genaue Empfehlung sollte für den spezifischen Grad und den Fehlerfall bestätigt werden. Wie kann ich Grate beim Fräsen von Kupfer reduzieren? Überprüfen Sie Klingenschärfe, Schlag, Austrittseingriff, Werkstückunterstützung, radiale Eingriffsbreite und Vorschubrichtung. Ein Schlichtdurchgang kann helfen, aber die Gratreduzierung ist in der Regel zuverlässiger, wenn die Schneide und der Werkzeugweg von Anfang an stabil sind. Welche Informationen sollte ich bei der Anforderung einer Empfehlung für Kupferlegierungswerkzeuge angeben? Geben Sie den genauen Legierungsgrad und -zustand, Werkzeugdurchmesser und Nutenzahl, Merkmalgeometrie, Werkzeugüberhang, Maschinen- und Halterdetails, aktuelle Parameter, Kühlmittel- oder Luftstrahlmethode, Spanform und Fotos der Oberfläche oder der verschlissenen Schneide an. Schlussfolgerung Die Auswahl von Hartmetall-Schaftfräsern für die Bearbeitung von Kupfer und Messing erfordert mehr als die Auswahl eines Standardwerkzeugs für ein weiches Material. Der beste Ausgangspunkt ist die Identifizierung der Legierung, des Fehlerfalls, des Spanverhaltens und der Stabilität der Einrichtung. Scharfe und geeignete Geometrie, ausreichender Spanraum, kontrollierte Reibung, zuverlässiger Auswurf und validierte Parameter arbeiten zusammen, um Aufbauschneiden, Grate, Schmieren, Abbrechen und inkonsistente Werkzeugstandzeiten zu reduzieren. Wenn Ihre Kupfer- oder Messingbearbeitung Probleme mit Haftung, Graten, Spanauswurf, Oberflächengüte oder Werkzeugstandzeit hat, Kontaktieren Sie Supal mit dem Materialgrad, der Merkmalgeometrie, dem aktuellen Werkzeug, den Parametern und Fotos des Fehlers. Diese Informationen helfen bei der Bewertung eines praktischen Werkzeugs und eines Prozess-Startpunkts für die Validierung an der Maschine.

2026

10/01